莒县刘官庄汇鑫塑料厂塑料件加工定制方案及典型应用案例分享
在塑料件加工定制的实际对接中,不少客户带着图纸来询价,却发现同一款产品不同厂家的报价能差出30%以上。有的样品看着没问题,批量交付时尺寸公差却开始漂移;有的管材壁厚不均,安装时才发现配合困难。这些现象背后,往往不是设备新旧的问题,而是原料配方、模具状态与工艺参数三者没有打通。
从现象看根源:定制件为何容易“走样”
塑料件加工定制的难点集中在收缩率控制上。以PP管材为例,不同批次塑料颗粒的熔融指数波动若超过±0.5g/10min,注塑或挤出后的径向收缩就会出现0.2%~0.4%的偏差。莒县刘官庄汇鑫塑料厂在原料入库环节即对塑料颗粒做批次留样与熔指复检,把波动压在±0.3g/10min以内,从源头减少后期调机次数。
模具与工艺的匹配逻辑
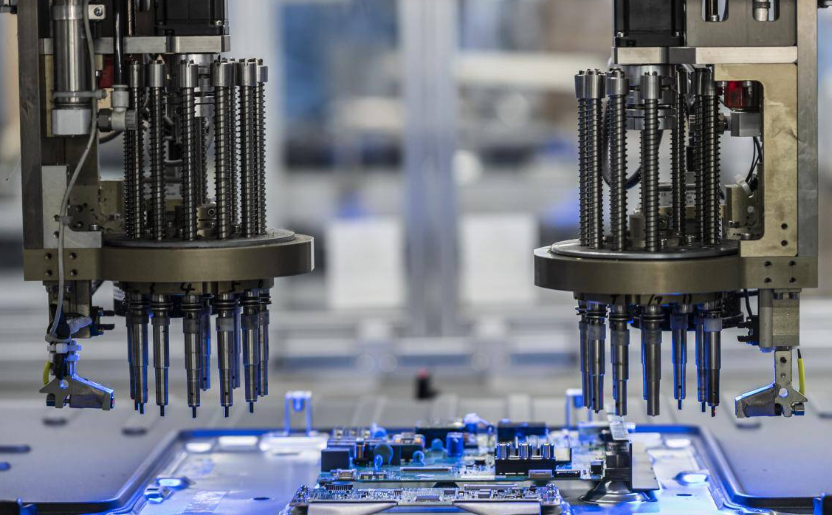
模具排气槽深度通常取0.02~0.03mm,但加工玻纤增强料时若沿用此值,易在合模线处形成烧焦痕。技术团队会根据塑料制品结构做模流分析,对排气位置与冷却水路做针对性调整,使塑料件加工的首件合格率稳定在96%以上,而非依赖老师傅反复试模。
对比分析:通用料与定制配方的差别
市面上部分塑料管材为压低成本采用高填充碳酸钙配方,短期看不出差异,但在60℃热水循环工况下,环刚度衰减明显加快。莒县刘官庄汇鑫塑料厂:塑料管材,塑料颗粒,塑料制品,塑料件加工,塑料产品定制——这条链路的价值在于,可根据使用场景反向选择树脂基料与助剂体系,例如对耐候要求高的户外件,添加0.3%~0.5%的受阻胺光稳定剂,而非统一用料。
- 原料端:塑料颗粒按用途分档,注塑级与挤出级分开管控
- 加工端:塑料件加工按模次记录工艺参数,形成可追溯档案
- 成品端:塑料制品出厂前做尺寸与外观双项抽检
典型应用中的参数取舍
某农机配件客户需要一批耐磨护罩,原用ABS出现开裂。我们建议改用增韧PA6,并将模温从60℃提至85℃,内应力下降后,落锤冲击测试从3次开裂提升到12次无破损。类似的塑料产品定制案例说明:材料替换必须配合工艺窗口同步调整,单改料不改参数,效果往往打折。
给采购方的建议是:询价时提供使用工况(温度、介质、受力形式)而非仅给图纸,让厂家有机会在塑料颗粒选型阶段介入。这样定制方案才不是“照图开模”,而是从原料到成品的完整技术匹配。